欢迎来到 深圳鑫百通抛丸机喷砂机生产厂家 官网!
全国咨询热线:189-2583-3403

 新闻中心
模具喷砂出问题,问题多半出在装夹和吊运这两道工序。大型模具往台车自动喷砂机上装,支撑点压到型腔、吊带勒到配合面、落位时磕了边角,这类损伤靠调整喷砂压力修不回来,只能送修模。台车式自动喷砂机的价值在于承载大件重件、车进车出,而这些优势只有在支撑、吊点、遮蔽三件事定好之后才成立。
台车式自动喷砂机做模具清理,工序顺序和大件通用件不一样。喷砂参数是最后一步才调的,前面还有三件事必须先定下来:支撑点落在模具的哪个位置、吊点选在哪、哪些面必须遮起来。这三件事定错了,后面参数调得再准,出来的模具也得返修。
台车自动喷砂机的工作方式是工件装在台车上推进舱内,车进车出,适合大件、重件。模具属于典型的重件,搬不动、上不了输送带,只能走这条路线。也正因为整件靠台车驮着走,模具和台车之间的受力关系从开机那一刻起就固定了,中途改不了。装夹定得好,模具在舱内是稳的;定得不好,喷到一半位移,轻则漏喷,重则撞到枪架和舱壁。
大型模具喷砂的难度集中在两头:一头是模具太重,任何一次吊装都是风险;另一头是模具精度要求高,不能为了清干净而伤尺寸。中间这段才是设备要解决的事。
XBT1515-12A 就是按这个逻辑配的机型:承载面大、进出靠台车,适合停放大型模具和轮胎模具这类不规整的重件。装载之前把姿态定死,是这台设备能不能用好的分水岭。模具自动喷砂机要处理的就是这类搬不动、形状还不规则的重件。
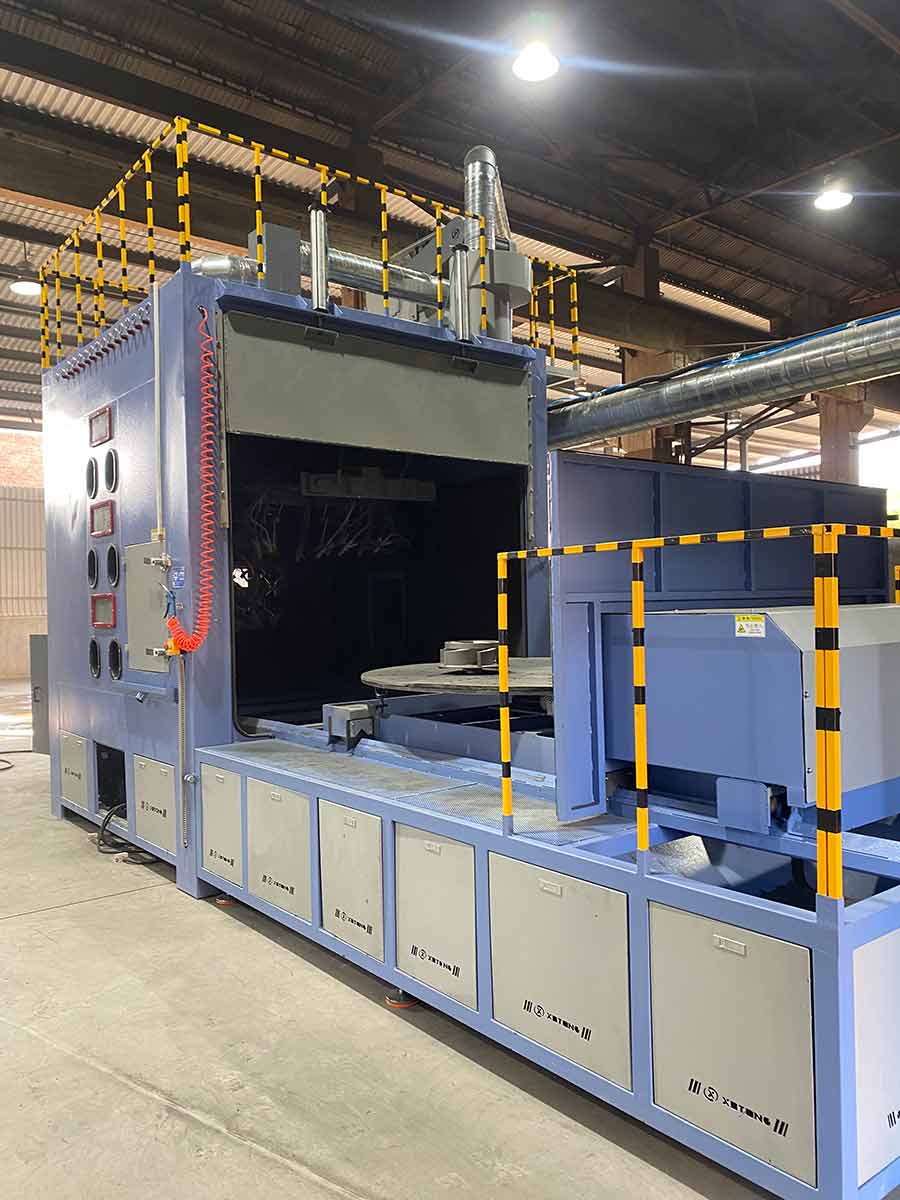
图:鑫百通XBT-台车式自动喷砂机设备实拍
模具和台车之间只有几个点接触,这几个点选在哪里,直接决定模具会不会被压伤!
1、支撑点优先落在模具本体上刚性足、面积大的位置,比如底板、模座、非工作侧的加强筋。这些地方承压不会变形。
2、型腔面、分型面、型芯的凸出部位一律不能当支撑点。型腔是模具的价值所在,压出印子就是永久损伤,修模成本远高于喷砂本身。
3、支撑点要避开顶针孔、导柱孔这一类薄壁区域。薄壁受集中力容易塌陷。
4、模具直接搭在金属台车面上属于硬碰硬。做法是先加定位块,把模具卡在预设位置,再在接触处垫软衬垫。聚氨酯、木板、橡胶都可以用,按模具重量和接触面积选。
定位块的作用有两个:一是分散受力,二是防止喷砂过程中模具挪动。模具在台车里发生位移,往往就是定位块没做,或者衬垫垫得太薄。
还有一处容易漏掉的细节:模具底面如果有凸出的导柱、限位块或者水路接头,台车支撑面就不能按平面处理,要让开这些凸出部位,让承重点落在真正的底板上。凸出件顶着台车面,等于把整个模具重量压在几个小截面上。
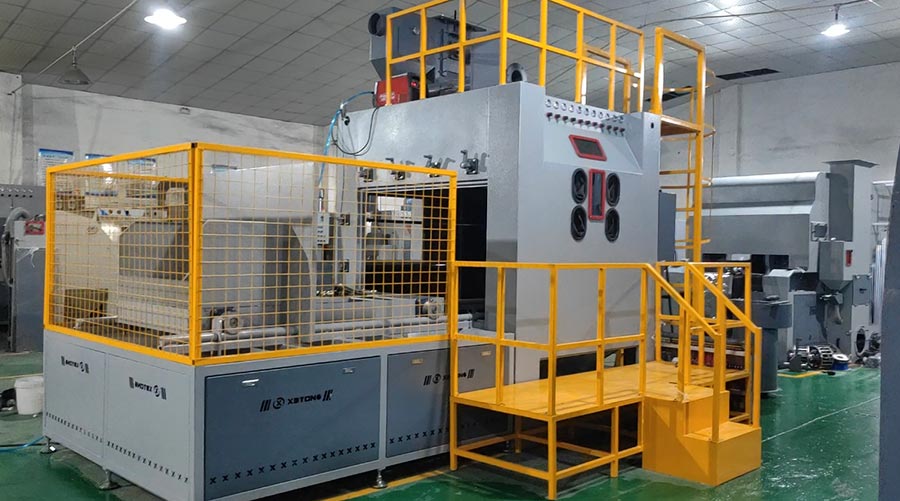
图:鑫百通XBT-台车式自动喷砂机整机实拍
模具上机和下机都要吊,这一段是碰伤的高发环节。
吊点选在模具本体刚性好的位置,一般是对称的起吊孔、吊环螺纹孔或者专门的吊装槽。不要随手找边缘挂,边缘往往是薄的,起吊时受力集中,容易变形或者崩边。
索具优先用吊带。钢丝绳硬度高,和模具棱角接触时压强集中在一条线上,勒出一道痕就是一次修模。吊带是软的,接触面积大,对型腔边角和配合面的保护更好。现场如果只有钢丝绳,接触模具的部位要加护角,把受力面撑开。
起吊和落位都要缓。大型模具惯性大,行车启动和刹车的一瞬间摆动最明显,磕到舱体护板或者别的工装都可能碰坏型腔。落位时先对齐台车上的定位块,再缓慢下放,不要靠自重直接坐下去。
上下料方向要和行车路径对齐。行车走直线过来,模具就得能沿这条线进出台车,需要转方向的阶段尽量放在舱外场地完成。舱门口转方向,操作空间最小,风险最高。
吊装工艺最好固定下来,写成操作卡。哪个模具挂哪几个点、用多长的吊带、谁来指挥,固定之后工人不用每次判断,碰伤概率明显下降。
遮蔽是模具喷砂里最容易被省掉、也最不能省的一步。模具喷砂的核心矛盾,是既要清干净积碳和脱模剂残留,又不能伤到精密尺寸。这两件事能同时成立,靠的就是遮蔽。模具喷砂机的工艺水平,有一半体现在遮蔽方案上。
必须遮蔽的位置,通常包括这几类:
1、导柱孔、导套孔。孔径带配合公差,喷到就改变尺寸。
2、顶针孔。孔径小、数量多,喷砂后表面变粗,顶针配合会出问题。
3、密封面、分型面、配合面。这些面靠贴合保证精度,粗糙度一变就影响密封和合模。
4、螺纹孔。螺纹被喷粗之后,螺栓拧进去的力矩会变,严重时拧不动。
5、图样上标注了公差的其他关键尺寸部位,以及事后要装轴承、油封的位置。
遮蔽材料按孔位形状选,常用的有耐喷砂的塞子、保护胶带、专用治具。遮蔽要贴实贴平,喷砂有穿透力,翘边的地方等于没遮,砂料顺着缝隙进去照样伤尺寸。
遮蔽清单建议做成模具专属档案,同一副模具第二次清理直接照单执行,减少现场判断。
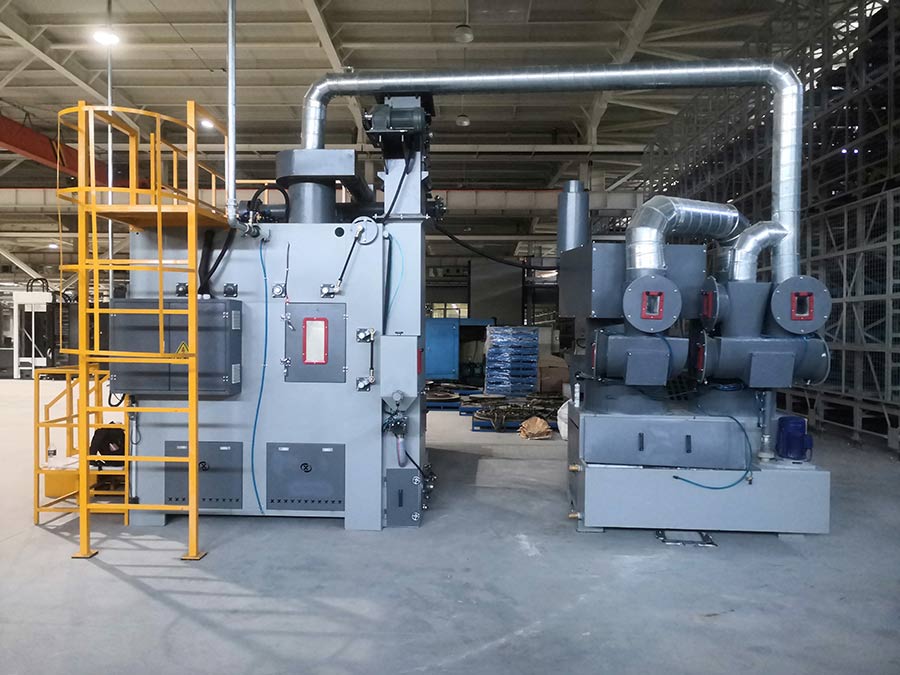
图:鑫百通XBT-台车式自动喷砂机设备实拍
模具在台车上的朝向,直接决定喷枪先打到哪个面。
摆放的原则是:需要重点清理的面朝向喷枪行程密集的一侧,不需要喷或者已经遮蔽好的面转到背面。模具的结构面、深槽、排气槽这些容易积碳的位置,应该正对喷枪。
同时要考虑翻转成本。有些模具喷完一面要转过来喷另一面,翻转一次就多一次吊装风险。能在摆放阶段把两个面都纳入喷程的,就不要留到中途翻转。
上下料方向要和行车路径对齐,还要留出让吊带进出的空间。台车停位之后,模具四周和舱壁之间要留余量,喷砂过程中枪架会移动,间隙不够容易干涉。
如果模具形状偏扁或者重心偏一侧,摆放时要把重心压在台车中轴附近,避免台车推进舱内时前后受力不均。
模具类型、尺寸、重量不同,装夹方式和设备配置也不一样,下面按常见情况分开说。
第一类,轮胎模具。这类模具体型大、带花纹腔,重量集中在整体,属于典型的上不了输送带的重件,也是轮胎模具喷砂机最常接的活。装夹方式是平放或者立放并用定位块锁死,花纹腔面朝上受喷,底部用大面软衬垫承重。设备走台车式自动喷砂机(机型 XBT1515-12A),模具吊上台车、车进车出。江苏轮胎模具、宁夏坤澄轮胎模具这两类现场做的是同一件事:清花纹腔里的积碳和脱模剂残留。
第二类,中小型精密模具。尺寸不大、精度要求高、型腔细致。这类件不一定要上台车式,转盘式自动喷砂机(XBT1315-8A)也能做,工件随转盘转动,受喷更均匀。装夹重点是遮蔽做细,配合面和导柱孔一处都不能漏。
第三类,大型压铸模、注塑模。这一类体积和重量都上去了,大模具只能走台车式。中山模具喷砂的现场做的就是这类大件清理。装夹时要按模具实际外形找支撑面,多数落在模座底面,型腔朝向按积碳分布定。
这里要说清设备能力的边界。模具的精细配合面、导柱孔这类不能碰的地方,设备本身不会自动避让,必须靠遮蔽解决;模具尺寸超出舱体、重量超出吊装能力,台车式自动喷砂机也帮不上,属于设备和工件不匹配,只能换机型或者拆件处理。这两条边界,在报价阶段就要和客户讲明白。
喷砂结束不等于活干完了。收尾要做三件检查。
第一件,拆遮蔽。所有塞子、胶带、治具都要拆干净,不能留在模具上。拆的时候也要轻,不要用尖锐工具去撬配合面,撬出来的划痕和喷砂的区别只在于谁造成的。
第二件,查漏喷。模具的深槽、死角、遮蔽边缘是漏喷高发区。台车式自动喷砂机的枪架行程是设定好的,模具摆放偏了,边角就会打不到。发现漏喷要补喷,补喷前重新遮好不能喷的地方。
第三件,查碰伤。沿着型腔边角、配合面、上下料接触点看一圈,确认吊装和支撑没有留下压痕、划痕、磕伤。有碰伤要第一时间记录并通知客户,不要等装到压机上才发现。
这三件事做完,才算走完一次合格的模具喷砂流程。
误区一:大型模具怎么装夹? 支撑点落在底板、模座、非工作侧加强筋这类刚性足的位置,型腔面、分型面和型芯凸出部位都不能当支撑点。先加定位块把位置卡住,接触处垫聚氨酯、木板或者橡胶。
误区二:吊装要注意什么? 吊点选对称的起吊孔、吊环螺纹孔这类刚性好的位置,索具优先用吊带。起吊和落位都要缓,落位先对齐定位块再下放,别在舱门口转方向。
误区三:工装要避开哪里? 模具底面如果有导柱、限位块、水路接头这些凸出部位,支撑面要让开,让承重点落在真正的底板上。定位块管分散受力和防位移,软衬垫管防硬碰硬。
误区四:花纹腔怎么遮? 导柱孔、顶针孔、密封面、分型面、配合面、螺纹孔都要遮蔽,轮胎模具喷砂机接的活基本都落在这几处。遮蔽清单做成模具专属档案,第二次照单执行。
误区五:设备能自动避让吗? 不会,导柱孔和配合面必须靠遮蔽解决,设备本身不做识别。模具尺寸超出舱体、重量超出吊装能力,台车式自动喷砂机也帮不上,只能换机型或者拆件处理。
误区六:越清越伤是没喷够? 跟喷得多少无关,通常是参数和遮蔽没做好:压力、砂料、喷嘴距离没配准,或者该遮的孔位没遮,越补喷越损伤。装夹方案要固定成操作卡,别只靠现场经验。
鑫百通做喷砂设备,模具喷砂机是其中一条主线。台车式自动喷砂机的定位很清楚:接那些搬不动、上不了输送带的大件重件,模具是其中最典型的一类;中小型精密模具交给转盘式机型,受喷更均匀,遮蔽也更好控制。两条路线按工件的尺寸和重量分开走,各管一段。
价格口径上,台车式和全自动输送式机型在 20 万元以上,转盘式在 8 万元到 20 万元区间,具体按配置定。多数做批量模具清理的客户,回本周期在 6 到 12 个月。
我们更愿意把话说在前面:模具的支撑方案、遮蔽清单、吊装工艺,这三份东西要在签单之前和客户一起过一遍,因为一台设备能不能替客户省下修模的钱,取决于这些工序细节。
如果手上正有大型模具需要清理,可以带着工件的尺寸、重量和材料来沟通,我们把装夹方案和机型配置一起定下来。
联系人:李经理
电 话:0769-81152512
邮 箱:xbtong@vip.163.com
 喷砂技术


