欢迎来到 深圳鑫百通抛丸机喷砂机生产厂家 官网!
全国咨询热线:189-2583-3403
 新闻中心
喷砂要它固定,涂装要它导电。两种身份的要求不一样:喷砂只要求固定住、能翻面;涂装还要求导电、要求接触点不影响外观、要求不积漆。
一件挂具设计得不好,会出现三种后果:接触点漏打、挂具用几次就变形、装卸慢得拖垮产能。下面按设计顺序讲。
固定的难点在小件和薄件。小件受力面积小,砂流一冲就转;薄件夹紧力一大就变形,夹松了又晃。这两类的挂具往往要单独做。
定位:同批件的位置要一致,这样才能用同一套枪位和参数。
暴露:需要打的面必须朝向砂流,不能被挂具本身挡住。
转序:打完直接挂上涂装线,中间不换挂具——换一次就多一次磕碰和漏打。这一条在批量件上尤其值钱,一件一件转挂,人工成本比喷砂本身还高。
四件事里,“转序”这一条最容易被忽略。很多厂喷砂用一套挂具、涂装用另一套,中间靠人工转挂,转一次掉一次件、磕一次边。
还有一种更隐蔽的浪费:两套挂具的接触点位置不一样。喷砂时挡住的是A点,涂装时夹的是B点,结果A点漏打、B点带漆膜,两边都不合格。所以哪怕用两套,接触点位置也要统一设计。
接触点是最关键的一个决定。
接触点就是挂具和件的接触位置,这个位置砂流打不到,必然是漏打的。所以选点原则只有一条:选在非外观面、非涂装关键面。
常见的选择:螺纹孔、内孔、工艺孔、非可见的背面、装配后看不见的台阶。
不能选的:外观正面、密封面、配合面、焊接坡口。
如果件上找不到合适的接触点,可以做一个专用的工艺孔,打完再堵上或者后续工序加工掉。这比在外观面留一个漏打点要好。
工艺孔还有一层好处:位置固定、口径统一,挂具可以做成标准件,换件型不用换挂具,只换定位块。这一点在多品种车间里很值钱。
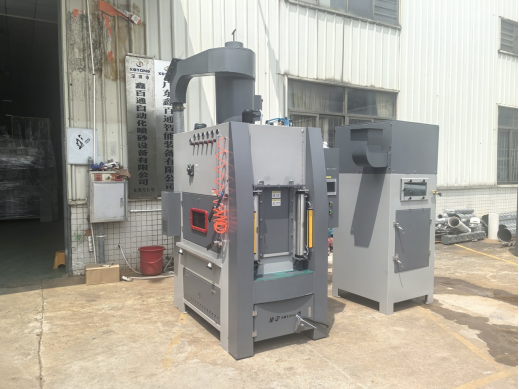
图:鑫百通XBT-转盘式自动喷砂机整机实拍
共用一套,往往两头不达标。
喷砂挂具要耐磨。磨料冲刷下,挂具的接触部位会被磨细、磨断。碳钢挂具耐用但重,铝挂具轻但磨得快,不锈钢折中。
涂装挂具要导电。静电喷涂要求挂具导电良好,接触点有漆膜就会失去导电性,得定期烧除或者化学剥离。
共用的前提是:接触点位置一致、导电部位不被砂打坏。实际做下来,通常是“喷砂挂具 + 涂装挂具”两套,但接触点位置设计成一样,这样转序时位置不变,漏打点也只有一个。
导电部位的维护要单列一条:静电喷涂的挂具用一段时间后表面积漆,导电性下降,喷上去的粉吸附不牢。通常按周或者按月做一次烧除,具体频率看漆膜厚度和产量。
按批量定,也要按件型定。
一挂多件:适合小件、批量大、件型统一。挂具做成排架或网格,一次挂十几件到几十件。优点是效率高;缺点是件与件之间会互相遮挡,中间位置的件打不到。
实际生产中两种方式常混用:主挂具做排架跑大件,旁边配几个单挂位补异形件。混着用的好处是节拍不被最慢的那件拖住。
折中做法:分层挂。同一挂具分两三层,层间留出砂流通道,既提高装载量,又不至于互相遮挡。
判断标准:挂满之后,中间位置和边缘位置的件,打出来的效果是否一致。不一致就说明遮挡了。
遮挡还分两种:一种是件与件之间挡,另一种是挂具本身挡(立杆、横梁挡在件的前面)。后一种更容易被忽略,因为它不在件的位置上,看上去“没挡住”。做法是把挂具横梁尽量做细,或者挪到件的背面。
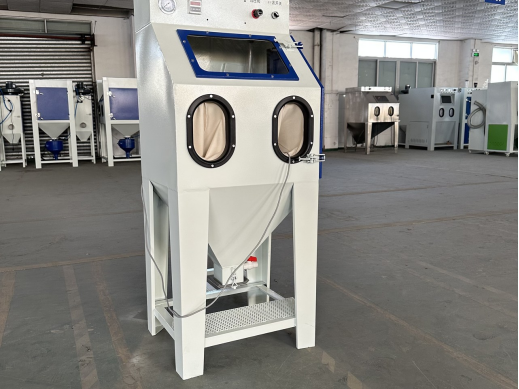
图:鑫百通XBT-手动箱式喷砂机整机实拍
喷砂挂具是消耗品,要按消耗品管。
磨损还和件型有关:带锐边的冲压件比圆润的铸件更伤挂具,同一套挂具打锐边件,寿命可能只有一半。排产时把这类件集中,挂具的更换也好安排。
检查周期:按班次看一次。晃动的件打出来边缘发花,是挂具磨损的早期信号。
还有一种信号更早:同批件里开始出现个别的“半边浅”。这往往是某个挂钩磨松了,只影响那一个位置。查到位置换掉就行,不用整套换。
更换标准:挂钩直径磨小到原尺寸的一定比例,或者出现明显变形、裂纹,就换。这个比例各家可以自己定,写进作业指导书比凭手感靠谱。不要等断了再换——断在舱里,件掉下来磕坏,还可能卡住输送。
备件:挂具成本不高,建议按在用数量的两到三成备货。停线等挂具,损失远大于备件成本。
挂具的管理建议上编号。每套挂具一个号,记录投用日期、更换记录。用久了能看出哪一套磨得快——磨得快的那套,往往是接触点设计有问题,或者是那类件的边缘太锐。
四个动作,一轮就能看出问题。
第一,空挂看位置。挂具上空,看件位是否整齐、有没有歪斜。
第二,满挂看遮挡。挂满件,打完抽中间和边缘各两件,比对表面一致性。
第三,翻面看接触点。件翻面后,原接触点位置是否露出、有没有被打到,还是留下一个明显的圆点。
第四,转序看磕碰。从喷砂挂具转到涂装挂具,看有没有掉件、磕伤。
四项都过,这套挂具才算能用。任何一项不过,改挂具比改参数划算——参数只能减轻症状,挂具才是根。
还有一个低成本的办法:试挂具先用便宜材料做(比如普通钢焊接),跑通一轮再做成正式的。挂具的改动往往要两三轮,第一轮就上不锈钢,试错成本太高。
· 误区一:挂具随便焊一个就行?接触点选错,涂装后就在那一点起泡。
· 误区二:喷砂涂装共用一套挂具?一个要耐磨、一个要导电,共用往往两头不达标。
· 误区三:挂得越多越划算?件与件遮挡,中间的件打不到,返工更贵。
· 误区四:挂具磨了还能用?件一晃,位置就偏,边缘先发花。
· 误区五:接触点漏打不要紧?那一点没有粗糙度,涂装附着力最差,最先脱落。
鑫百通在五金件这类活上,通常先按件型做一套试样挂具,跑一轮验证遮挡和接触点,再批量做——挂具的账算错,后面每一批都要还。
联系人:李经理
电 话:0769-81152512
邮 箱:xbtong@vip.163.com
 行业动态


