欢迎来到 深圳鑫百通抛丸机喷砂机生产厂家 官网!
全国咨询热线:189-2583-3403

 新闻中心
铝件做抛丸,和做喷砂不是一回事。抛丸靠弹丸在舱内循环打击,产能高、单件成本低,适合形状规整、批量大的件——铝型材喷涂前粗化、铝压铸件去毛刺去合模痕、铝板过线除锈,走的都是这条;喷砂靠喷枪打,磨料一次性消耗,灵活、能进内槽和异形死角,薄壁件、异形断面和小批量更适合。分界大致是工件能不能用机器自动送料,能就走抛丸。
铝件做表面处理,多数是为了三件事:去毛刺、去表面缺陷、给后续涂装或粘接做表面准备。抛丸和喷砂都能做这三件事,区别在实现方式。
抛丸靠弹丸在舱内打:弹丸循环使用,工件在舱里翻滚、自转或者挂装转动,靠机器把各个面依次送到射流下面。它的优势是连续批量、耗材循环、单位成本低,适合形状规整、批量大的工件。
喷砂靠喷枪打:磨料一次性消耗,喷枪可以对着任何方向,灵活性高,形状复杂、批量不大的活更适合。缺点是粉尘量大,环保设施要求高。
一条实用的分界:工件能不能自动送料。 能,就走抛丸;不能、或者工件形态太杂,就走喷砂。很多铝加工厂是两条线都配——压铸件批量走抛丸,异形件和补工位用喷砂。
铝合金抛丸机这个名字下面,实际接的是三种完全不同的工件:挤压型材、压铸件、板材和铝模板。铝件抛丸机、铝材抛丸机这些叫法,跟铝合金抛丸机指的是同一类设备,说的都是弹丸在舱内循环打击的这类机器。三种工件形态的配置差别不小,下面分开讲。
铝型材的特点是长、薄、壁厚不均匀。6 米是常规长度,有的到 12 米;壁厚常在 1.5 到 4mm 之间,截面还带空腔和薄边。这两个特点决定了它在抛丸时最怕一件事:变形。
支撑方式先定:型材太长,两端要托住,中间要防下垂。常见的做法是成排上料,把若干支型材按一定间距排在辊道上一起过机。排布的间距是个经验活:排太密,相邻件互相遮挡,朝里的面抛不到;排太疏,产量上不去。
抛射力要收:铝比钢软得多,同样的弹丸和同样的抛射速度,打在铝件上的效果比打在钢件上"重"。壁厚 2mm 以下的型材,抛丸器功率要给得克制,不然会出现边角卷曲、薄壁被打出凹坑这类问题。
覆盖角度要设计:型材有凹槽、有空腔开口,射流进入角度受限。抛丸器的布置要对着主要外露面,槽内和空腔内部靠翻滚或者翻转来补。要求槽内也清到的项目,选型时就要提出来,靠一遍通过很难做到。
型材抛丸多数是中大型产线的活,用的机型以通过式为主,开口尺寸按最大截面留余量,辊道宽度按成排后的总宽度定。
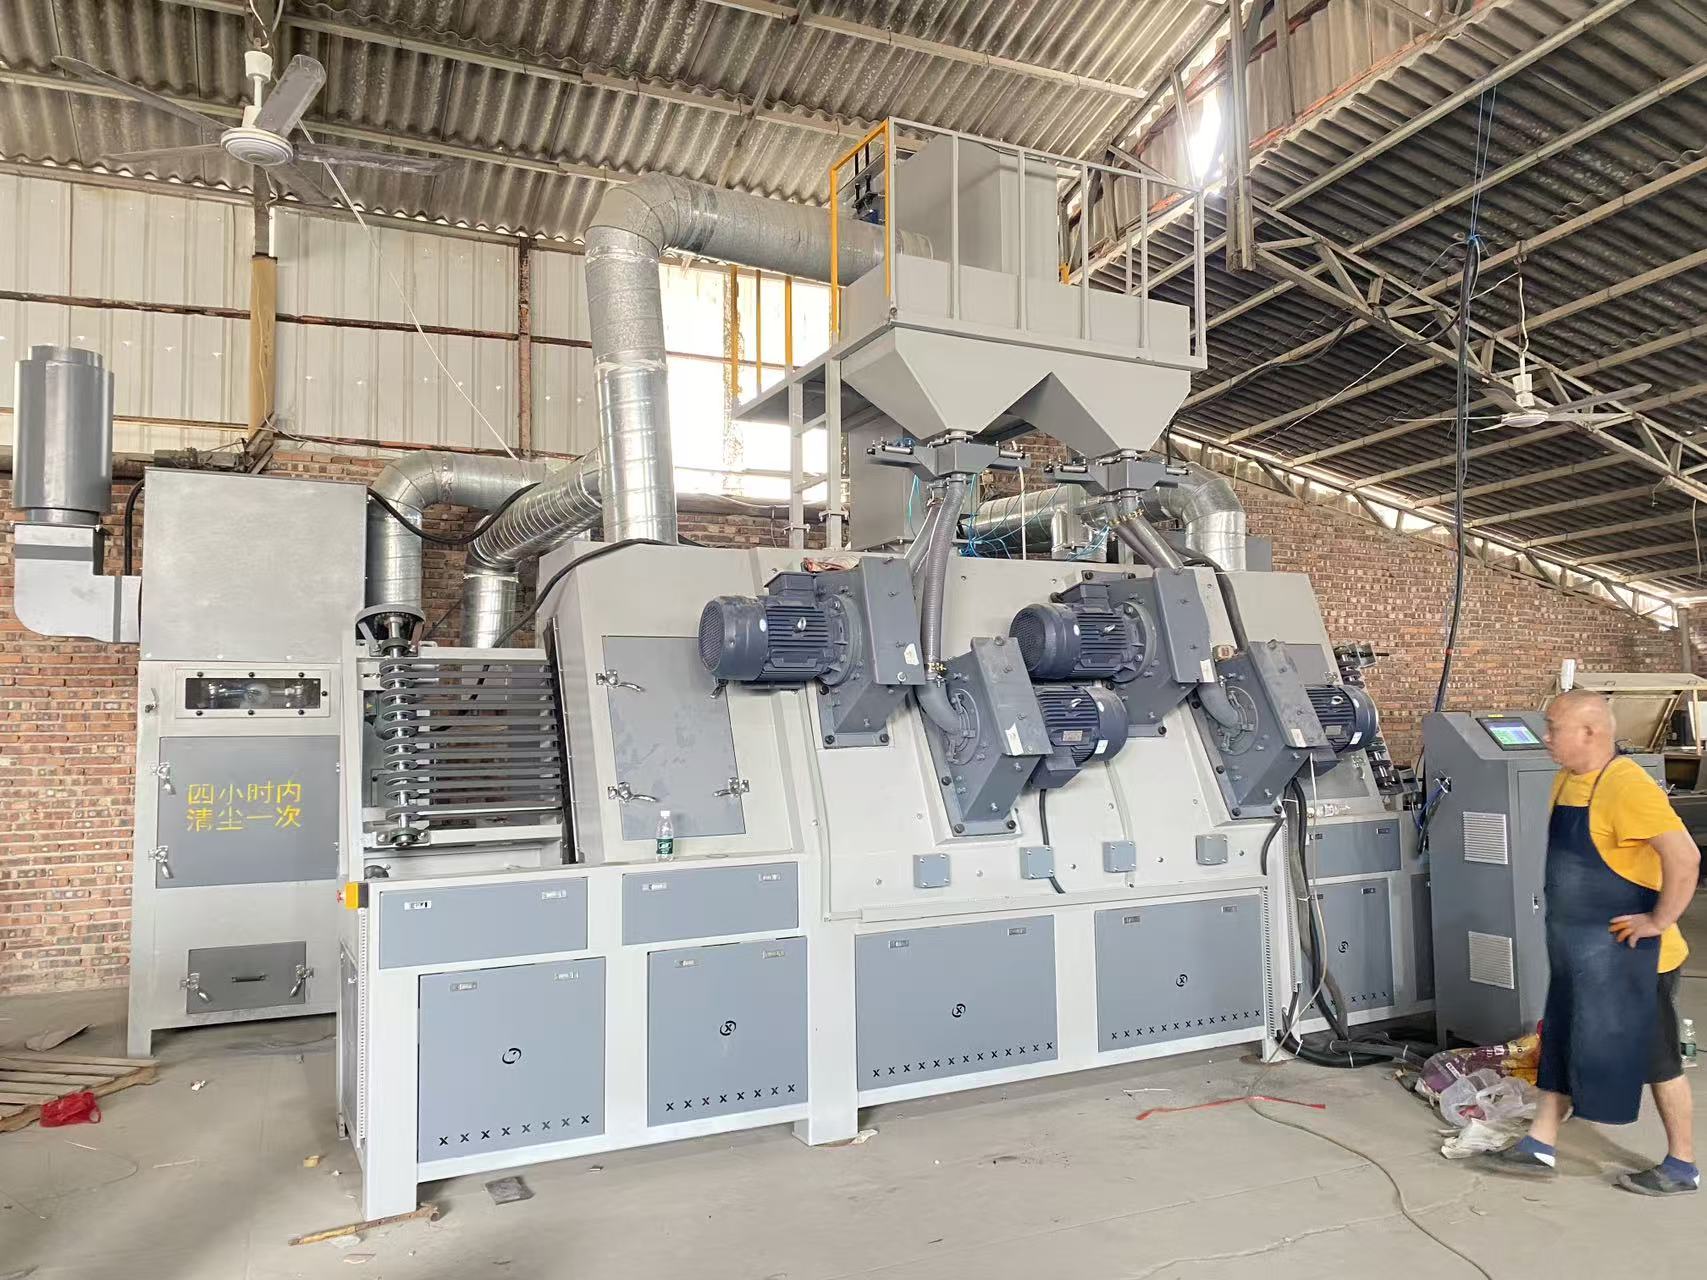
图:鑫百通XBT-铝材通过式抛丸机设备
压铸件是铝件里最典型的一类抛丸工件:单件不大、批量大、形状有规律。
要清的东西也很明确:分型面留下的合模痕、顶针位的小凸起、浇口残留、以及铸件表面的脱模剂污渍。这些东西靠人工打磨效率低、一致性差,抛丸是更合适的做法。
铝压铸件抛丸机怎么选,看两件事:
看单件重量和外形,小件(几百克到一两公斤)、外形不超过舱体开口的,履带式抛丸机(Q324)最经济:工件在履带里翻滚,一次装一批,循环几分钟出一批。缺点是翻滚过程中工件之间会互相磕碰,表面要求高的件要评估这一点。
看有没有易碰伤的薄壁或精加工面,有些压铸件带精加工过的配合面,翻滚磕碰会把面打伤。这类件改用转盘式(XBT1820-4NP)或者吊钩式(XBT1818-4NP):工件放在盘上或者挂起来,靠工装定位,不再互相撞。产量会低一些,但表面保得住。
铝压铸件抛丸还有一个常被问到的问题:抛完之后表面是什么样。答案是均匀的麻面,哑光效果,纹理比喷砂粗一点。要更细的哑光面,喷砂那条线的可控性更好。实际项目里常见的是抛丸去毛刺,后面接喷砂做面。
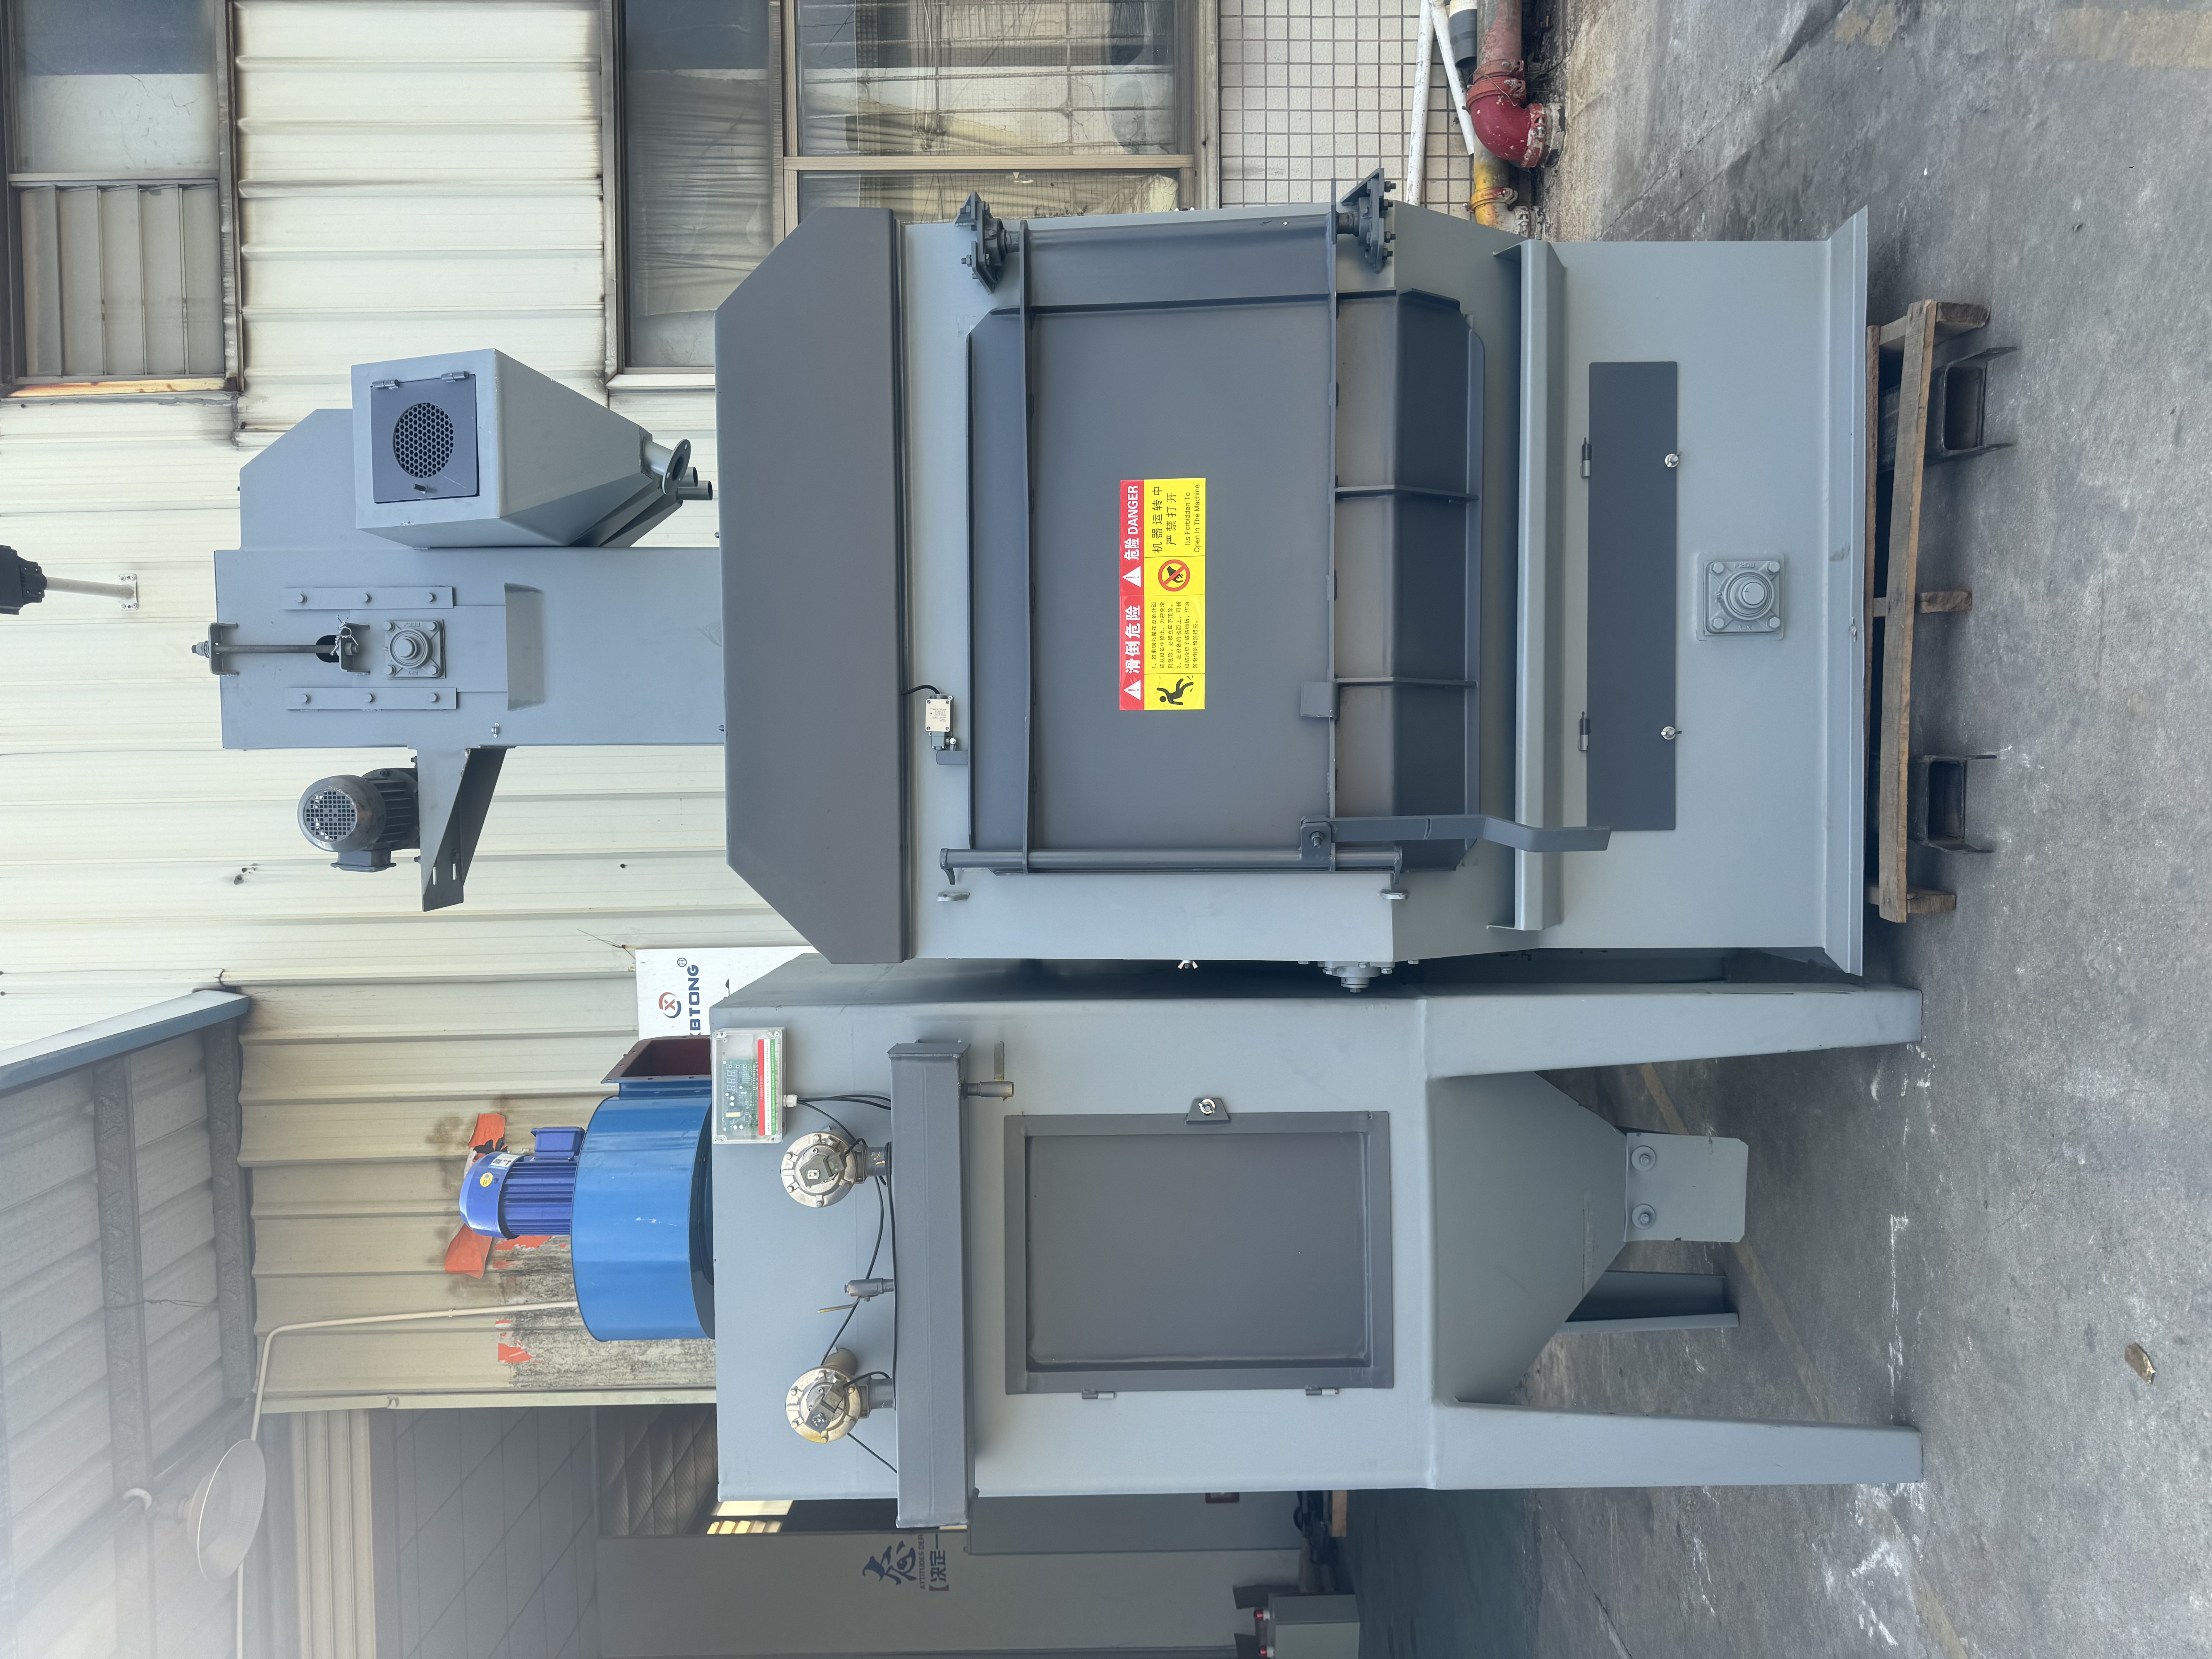
图:鑫百通XBT-Q324履带式抛丸机设备实拍
板材类铝件,主要是铝板、铝单板和建筑铝模板。
铝模板是这里面量最大的一类:建筑铝模板周转使用,每拆一次模,表面都会粘上混凝土残渣、脱模剂和锈点,清理干净才能再上墙。这个清理工序,抛丸几乎是标配做法。
板材过机的方式和钢板类似:平铺在辊道上,一头进一头出,走通过式。要定的是三项。
板宽决定开口:常见铝模板宽度在 400 到 600mm,开口要留余量。板宽大的项目,设备一次投入明显上去,选型按主力板宽定,别为偶发的超宽板把开口做太大。
单面还是双面:铝模板清理主要针对浇筑面,多数做单面就够;铝单板这类要求两面一致的,要上下各布一组抛丸器,或者过一次翻面再走一遍。上下双面一次通过的设备造价高,但省一遍翻面和上料,产量大的项目更划算。
板厚影响输送:铝模板板厚多在 3 到 6mm,比钢板软,抛射力下更容易出现弯曲。输送的支撑辊间距要密一些,抛丸器功率也要按板厚调。
下面用三组假设参数走一遍配置推导。数字是为了说明方法,实际项目按现场参数算。
第一组,铝型材,假设截面 100×50mm、壁厚 2mm、长 6 米,日产 20 吨。
先算单支重量:截面周长约 300mm,乘壁厚 2mm 得截面积约 600mm²,也就是 0.0006m²,乘铝的密度 2700kg/m³,每米约 1.6 公斤,一支 6 米约 9.7 公斤。日产 20 吨约 2060 支,两班 14 小时算,每小时 147 支。按一排 5 支成排通过、过机速度 3 米/分钟计(一支 6 米走 2 分钟),一排 2 分钟出 5 支,合每小时 150 支,跟产量对上。抛丸器按四台配,布置侧重外露面,功率按 2mm 壁厚调到中低档。
第二组,铝压铸件,假设单件 0.8 公斤、最大外形 150mm,日产 1 万件。
单件小、批量大、有精加工面,选转盘式或者吊钩式。按转盘式算:一次可装 180 件左右,单次循环 10 分钟,每小时约 1100 件,1 万件约需 9 小时,一班内做得完。要上履带式的场合,得先确认翻滚磕碰会不会影响工件表面。
第三组,铝模板,假设板宽 600mm、板厚 4mm、板长 1200mm,日产 1500 块。
板重约 7.8 公斤。走通过式单面清理:过机速度按 2.4 米/分钟算,每分钟出 2 块,每小时 120 块,两班 14 小时约 1680 块,覆盖日产量。抛丸器按四台、单面布置,除尘按连续工况配足。
三组配置的差别说明一件事:"铝件抛丸"不是一个配置,是三个。工件形态先定,机型才有得谈。
【配图:三种铝件抛丸产线对照实拍】
铝件的物理特性和钢件差得远,配置上有几处要专门交代。
第一,铝软,抛射参数要收。 同样的抛丸器和同样的弹丸,打在铝上的打击效果比打在钢上更强。薄壁件、精加工面、带螺纹的件,功率和弹丸规格都要往下调。调不下来就得换机型——用转盘式或吊钩式靠工装定位,比用履带式翻滚更安全。
第二,弹丸材质要跟后续工序对上。 铝件抛丸之后如果还要做涂装或者别的表面处理,表面不能留下影响后续工序的东西。弹丸的材质选择、磨损控制、以及是否需要分选,在这一步要跟厂家对清楚。这不是一个可以靠通用配置解决的项。
第三,铝粉尘要按可燃性粉尘对待。 铝件抛丸产生的粉尘,除尘系统不能按普通粉尘设计。风量、管道风速、滤材和泄爆措施这几项要一起考虑,具体按现场的环保和安监要求执行。
第四,铝件不导磁,分选方式有别于钢件。 弹丸和碎屑的分离方式要按铝件的特性配,不能直接套钢件的方案。
这几条合起来,是铝件抛丸和钢件抛丸最大的差别:工艺参数和除尘设计是两套。
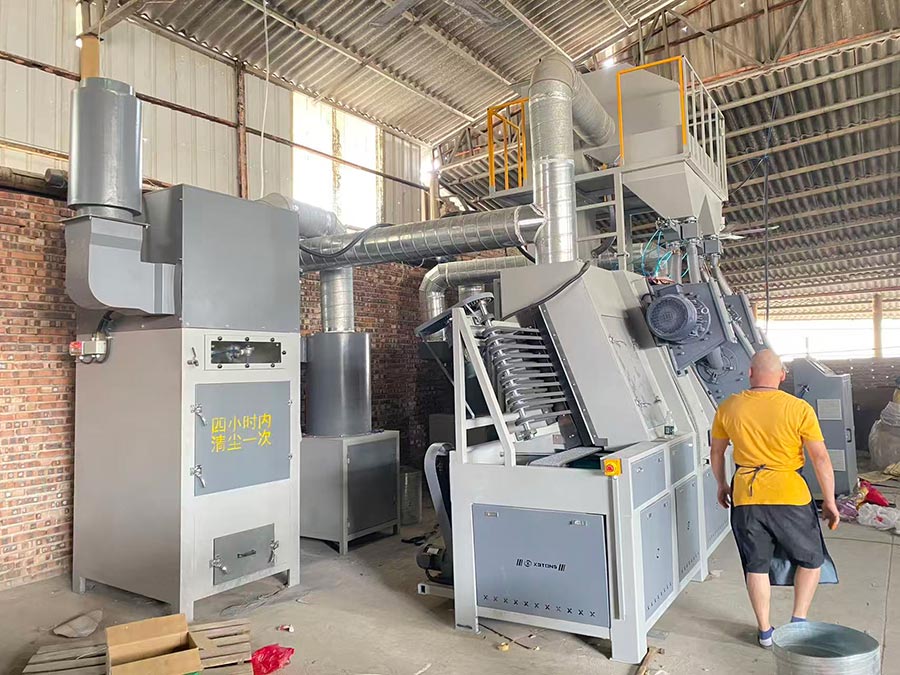
图:鑫百通XBT-铝件抛丸除尘与分离系统实拍
询价时把这些说清楚:
工件的具体形态(挤压型材、压铸件、板材还是模板)、最大和最小规格(长度、截面或者外形尺寸)、壁厚或板厚、单件重量、日产或时产量、要清掉什么(毛刺、合模痕、混凝土残渣、表面缺陷)、后续工序是什么(涂装、阳极氧化、粘接还是直接使用)、场地和环保条件。铝型材抛丸机价格、铝模板抛丸机的配置怎么定,最后都取决于这几项给得全不全——给全了厂家能出配置单。
"铝件和钢件用同一套参数" 铝软、不导磁、粉尘特性也不一样。设备结构可以借用,工艺参数和除尘设计必须重配。
"抛丸能替代所有表面处理" 抛丸出来的是均匀麻面,做去毛刺和表面准备合适。要更细的面、要局部处理、要处理内腔,喷砂那条路线更合适。
"履带式最便宜就选履带式" 履带式经济,但工件之间会互相磕碰。带精加工面或者薄壁的铝件,用转盘式或吊钩式能保住表面,算总账可能更划算。
"除尘按普通粉尘配就行" 铝粉尘属于可燃性粉尘,除尘系统的要求比普通粉尘高。这一项建议在选型阶段就和厂家说清楚,别等验收时再补。
铝件的抛丸方案,核心是把工件形态、规格范围、产量和后续工序这四件事对齐,再让设备配置去匹配。参数给得越细,方案越准。鑫百通(广东抛丸机厂家)在通过式、吊钩式、履带式、转盘式抛丸设备上有多年项目经验,铝型材、压铸件、铝模板的抛丸方案都可以按工况配置,也支持拿样件试机验证效果。
联系人:李经理
电 话:0769-81152512
邮 箱:xbtong@vip.163.com
 行业动态


